


Аннотация
Автоматтандырылған өнеркәсіптік өндіріс желілері цилиндрлердің, электромагниттік клапандардың және пневматикалық жетектердің үздіксіз ауысым операцияларында сенімді жұмысын қамтамасыз ету үшін дәйекті, ластаушы заттарсыз сығылған ауаға сүйенеді.SMC түрі AC FRL құрылғысыылғалды кетіру, жұмыс қысымын тұрақтандыру және төменгі ағындағы пневматикалық жабдық үшін басқарылатын май тұманымен майлауды қамтамасыз ету үшін бір модульдік жинақта ауаны дайындаудың үш негізгі функциясын біріктіреді. Бұл толық көлемді мақала ішкі құрылымдық дизайнды, деңгейлі өнімділік спецификацияларын, әртүрлі өнеркәсіптік орналастыру сценарийлерін, стандартталған орнату жұмыс үрдістерін, күнделікті техникалық қызмет көрсету құрылымдарын, балама ауа тазарту жинақтарына қатысты салыстырмалы өнімділік көрсеткіштерін және пневматикалық жүйені жобалау инженерлері мен жұмыс орнындағы техникалық қызмет көрсету техниктеріне арналған техникалық ақауларды жою сұрауларын талдайды. Әрбір бөлім сығылған ауаның консистенциясын оңтайландыру және фрагменттелген бөлек сүзгіге, реттегішке және майлаушы аппараттық құралдарға сүйенбестен барлық жалғанған пневматикалық орындау компоненттерінің қызмет ету мерзімін ұзарту үшін әрекет ететін техникалық нұсқауларды береді.
Мазмұны — сәйкес мазмұн бөліміне өту үшін әрбір жазбаны басыңыз
- Негізгі құрылымдық құрам және біріктірілген функционалдық механизм
- Тұрақты қысылған ауаны кондиционерлеуге арналған кірістірілген дизайнның негізгі мүмкіндіктері
- Автоматтандырылған өндірістегі толық спектрлі өнеркәсіптік қолдану өрістері
- Айнымалы ток серияларының өлшемдері үшін толық стандартты техникалық параметр матрицасы
- Қадамдық стандартты орнату және қысымды калибрлеу жұмыс процесі
- Бөлінген ауаны дайындау құрамдастарына қарсы өнімділікті салыстырмалы талдау
- Құрылымдық жоспарлы техникалық қызмет көрсету кестесі және құрамдастарды ауыстыру ережелері
- Пневматикалық инженерлер үшін жиі қойылатын техникалық сұрақтар шешілді
Негізгі құрылымдық құрам және біріктірілген функционалдық механизм
Ауа компрессорларынан тікелей шығарылатын сығылған ауада ұзақ уақыт жұмыс істегенде пневматикалық жабдықтың өнімділігін төмендететін көптеген зиянды қоспалар бар. Бұл ластаушы заттарға тоқтатылған қатты шаң бөлшектері, ауаны сығу циклдеріндегі конденсацияланған су буы, компрессорлық майлау майының қалдық тұмандары және құбыр желілерінде пайда болған микро бөлшектердің коррозиясының фрагменттері жатады. Өңделмеген шикі сығылған ауа тығыздағыштың жылдам тозуына, жетектің біркелкі қозғалысына, ішкі клапанның кептелуіне және автоматтандырылған құрастыру, орау және материалды өңдеу жабдықтарында желінің жиі күтпеген тоқтауларын тудырады.
Ауа көзін өңдеудің модульдік жинақтары тәуелсіз өңдеу кезеңдерін бір жинақты орнату қондырғысына біріктіру арқылы осы операциялық тәуекелдерді шешеді. Бірыңғай құрастыру пішімі артық құбыр қосылыстарын болдырмайды, жүйенің жалпы ағып кету нүктелерін азайтады және барлық ауа баптау модульдері үшін орталықтандырылған техникалық қызмет көрсету қолжетімділігін жеңілдетеді. Стандартты үш жақты комбинация схемасы үш дискретті функционалды блокты бір блокталған алюминий қорытпасынан жасалған жақтауға біріктіреді, әрбір бөлім ауа пневматикалық жетектерге және басқару клапандарына жеткенге дейін алмастырылмайтын кондиционерлеу міндетін орындайды.
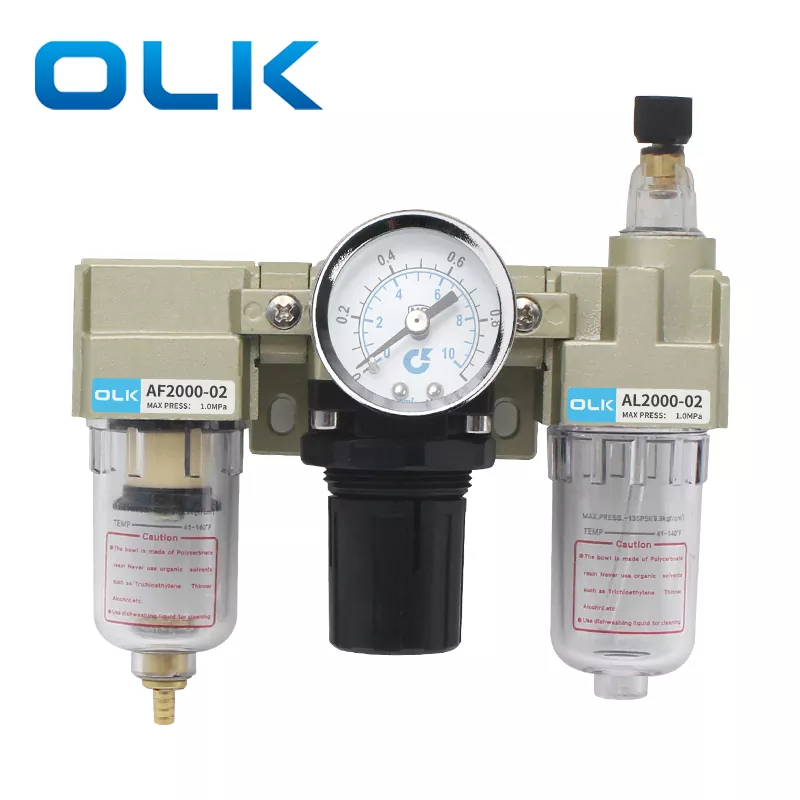
AF ауа сүзгісінің модулі
Бұл бастапқы жоғары ағын сегменті кіретін сығылған ауа ағынындағы қатты бөлшектер мен конденсацияланған су тамшыларын ұстайды. Ішінде орнатылған мыс сүзгі картридждері 5 микрон біркелкі сүзгілеу дәлдігіне қол жеткізеді, бұл ластаушы заттар сезімтал реттеуші және майлаушы қосалқы жинақтарға төмен ағынмен өтпес бұрын, жұқа металл жоңқаларын, цех шаңын және жиналған ылғалды ұстайды. Мөлдір поликарбонатты сақтау ыдыстары бөлшектемей-ақ сұйықтықтың жиналуын нақты уақытта визуалды бақылауға мүмкіндік береді.
AR қысым реттегіш модулі
Үштік жинақта орталықтандырылған бұл модуль компрессорлардың кіріс беру қысымының ауытқуына қарамастан, тұрақты шығыс ауа қысымын береді. Серіппелі-диафрагманың ішкі теңдестіру құрылымы бір уақыттағы жетекті іске қосу циклдерінен туындайтын қысымның жоғарылауы мен төмендеуін автоматты түрде өтейді. Реттелетін құлыптау тұтқасы үздіксіз өндірістік ауысымдар кезінде механикалық дірілден туындаған ауытқуға қарсы тұру үшін калибрленген қысым мәндерін бекітеді.
AL май тұманының майлау модулі
Төменгі майлау сегменті белгіленген пневматикалық турбиналық майды шартты сығылған ауа ағынында тоқтатылған өте жұқа тұманға айналдырады. Бұл мұнай буы цилиндрлердің, клапанның катушкаларының және мойынтіректер жинақтарының ішкі сырғымалы беттерін жабу үшін құбырлар арқылы өтеді, металдан металға үйкеліс коэффициенттерін төмендетеді және миллиондаған айналмалы қозғалыс циклдері кезінде құрғақ абразивті зақымдануды азайтады. Реттелетін тамшылау жылдамдығын басқару техниктерге майлау көлемін жабдықтың жеке ауа тұтыну талаптарына сәйкестендіруге мүмкіндік береді.
- Ауа ағынының дәйекті жолы фильтр → реттегіш → майлауыш реттілігі бойынша сүзгі ортасының маймен ластануын және қысымды теңестіретін ішкі құрамдас бөліктердің алдын алу үшін қатаң түрде орындалады.
- Біріктірілген модульдік қосылым дизайны жеке функционалды сегменттер арасында реттелетін өтпелі құбыр фитингтеріне қойылатын талаптарды жояды
- Әмбебап L-тәрізді металл бекіту кронштейндері машина жақтауларында, басқару шкафтарында және орталық ауа коллекторлық станцияларында тік панельді орнатуды қолдайды.
- Модульдік кеңейту мүмкіндігі қосымша манометрлерді, дифференциалды қысымды төгу қондырмаларын және қорғаныс тостаған қақпақтарын орнатудан кейін қайта жабдықтауға мүмкіндік береді.
Әрбір ішкі ағын арнасы бөлшектердің жиналуын ұстайтын және қысымның төмендеу аймақтарын жасайтын өрескел құю беттерін жою үшін дәлдікпен CNC өңдеуден өтеді. Тегіс ішкі тесік геометриясы толық номиналды ағын сыйымдылығы диапазонында біркелкі ауа өткізгіштігін қолдайды, бұл бір уақытта көп жетекті жұмыс істеу шыңдары кезінде өнімділік кедергілерін болдырмайды. Орталықтандырылған ауа тарату жүйелерін жобалайтын инженерлер жеке автономды сүзгіге, реттегішке және майлағыш аппараттық құралға қарағанда біріктірілген үштік жинақтарға басымдық береді, бұл теңдестірілген ағын сипаттамасы және шектеулі машина қоршау кеңістіктеріндегі ықшам басып шығару артықшылығы үшін.
Тұрақты қысылған ауаны кондиционерлеуге арналған кірістірілген дизайнның негізгі мүмкіндіктері
Өнеркәсіптік пневматикалық орталар ауаны дайындауға арналған жабдықты үздіксіз механикалық дірілге, айнымалы қоршаған орта температурасының циклдарына, құбылмалы кіріс ауа қысымына және күнделікті конденсат жиналу циклдарына ұшыратады. Жалпы арзан ауа тазарту қондырғыларында көпжылдық үздіксіз жұмыс кезінде кондициялаудың тұрақты өнімділігін қамтамасыз ету үшін қажетті құрылымдық күшейту және дәлдік реттеу механизмдері жоқ. Біріктірілген үштік жинақ әдеттегі ауаны өңдеу аппараттық құралында байқалатын жалпы ақаулық режимдерін жоюға бағытталған бірнеше меншікті дизайн оңтайландыруларын қамтиды.
Қысымды орнату тұрақтылығы кіріктірілген функционалды жаңартулардың ең әсерлі бірі болып табылады. Өздігінен құлыпталатын реттеу тұтқасының механизмі қайталанатын машина діріл циклдарынан кейін калибрленген қысымның ауысу қаупін жояды. Техниктер тұтқаны мақсатты жұмыс қысымына жету үшін айналдырғаннан кейін, тұтқаның төмен осьтік қысылуы реттегіш диафрагмасының орнын қауіпсіз бекітетін ішкі тіс құлыптау құрылымдарын қосады. Кездейсоқ соқтығысуы немесе үздіксіз шеберхана дірілі алдын ала орнатылған шығыс қысым мәндерін өзгерте алмайды, бұл күнделікті өндіріс ауысымдарында техникалық қызмет көрсету персоналының жиі қайта калибрлеу тапсырмаларын болдырмайды.
- Қолмен төгуді, дифференциалды қысымды автоматты төгуді және шеберхананың әртүрлі ылғалдылық деңгейлеріне сәйкес келетін толық қалқымалы автоматты төгу тостағанының конфигурацияларын қолдайтын көп нұсқалы дренаж құрылымы
- Кәдімгі желіні тексеру раундтары кезінде анық, төмен параллаксты қысым көрсеткіштерін беру үшін қос бірлік метрикалық таңбалауы бар жоғары дәлдіктегі аналогтық манометрлер
- Соққыға төзімді мөлдір поликарбонаттан жасалған тостағандар; 3000-ден 5000-ға дейінгі үлкенірек өлшемдер жабдықтың кездейсоқ соқтығысуы кезінде тостағанның жарылуын болдырмау үшін сыртқы қорғанысты қамтиды.
- Ылғалдылығы жоғары өндіріс орындарында қызмет ету мерзімін ұзарту үшін тотығуға қарсы беті біркелкі өңделген коррозияға төзімді құйма алюминийден жасалған клапан корпустары
- Жетектің майлау өнімділігін төмендететін майдың шамадан тыс толтырылуын немесе жеткіліксіз жеткізілуін болдырмау үшін майлаушы тостағандарға тікелей басылған май деңгейінің деңгейінің белгісі
Дренаж жүйесінің әмбебаптығы әртүрлі өнеркәсіптік нысандардағы конденсаттың өзгермелі жылдамдығын қарастырады. Атмосфералық ылғалдылығы төмен, құрғақ жабық цех орталары негізгі қолмен төгетін тостағандармен тиімді жұмыс істейді, жабдықты күнделікті өшіру аралықтарында жоспарлы мерзімді су төгуді қажет етеді. Қоршаған ортаның ылғалдылығы жоғары немесе сумен салқындатылған ауа компрессорлары бар қондырғылар ішкі қысым дифференциалдары оператордың қолмен араласуынсыз алдын ала белгіленген шектерге жеткен кезде жинақталған конденсатты автоматты түрде ағызатын дифференциалды қысымды төгу нұсқаларының пайдасын көреді. Толық автоматты қалқымалы ағызу конфигурациялары жоспарлы техникалық қызмет көрсетуге қол жеткізу шектелген үздіксіз тәулік бойы жұмыс істейтін өндірістік желілерге қызмет етеді, конденсат деңгейі сүзгі сақтау ыдыстарының ішіндегі маңызды биіктікке жеткенде сұйықтықтың жиналуын ағызады.
Беткі әрлеу және материалды таңдау ұзақ мерзімді пайдалану сенімділігін одан әрі нығайтады. Барлық сыртқы металл беттер тамақ өңдеу, тоқыма бояу және металл өңдеу зауыттарында кең таралған ауадағы химиялық булардың тотығу әсеріне қарсы тұру үшін біркелкі электростатикалық коррозияға қарсы жабын алады. Ішкі тығыздағыш тығыздағыштар мыңдаған қыздыру және салқындату қоршаған орта температурасы циклдарынан кейін ісінуге, қатаюға және микро ағып кетуге қарсы тұратын, ISO VG32 турбиналық майлау майымен үйлесімді майға төзімді эластомерлік қосылыстарын пайдаланады.SMC түрі AC FRL құрылғысыБастапқы деңгейдегі модульдік емес ауаны дайындаудың балама нұсқаларында қол жетімсіз тұрақты ауаны кондиционерлеу өнімділігін қамтамасыз ету үшін барлық осы материалды және механикалық дизайн жақсартуларын біріктіреді.
Автоматтандырылған өндірістегі толық спектрлі өнеркәсіптік қолдану өрістері
Негізгі қуат беру ортасы ретінде сығылған ауаны пайдаланатын әрбір өндірістік жұмыс процесі дәл пневматикалық жабдықты қорғау үшін стандартталған ауаны баптауды қажет етеді. Біркелкі фильтрациясыз, қысымды тұрақтандырусыз және басқарылатын майлаусыз автоматтандырылған жабдық тұрақты емес қозғалыс өнімділігін, құрамдас бөліктердің тозу жылдамдығының жоғарылауын және үздіксіз өндірісті жоспарлауды бұзатын жоспардан тыс тоқтап қалуды бастан кешіреді. Модульдік үштік құрастыру бірегей сығылған ауа сапасы мен қысымды реттеу талаптары бар әртүрлі өнеркәсіптік вертикалдарға біркелкі бейімделеді.
Автокөлік құрамдастарын құрастыру желілері
Роботтық қысқыштар, пневматикалық бұрағыштар, позициялау цилиндрлері және материалды тасымалдау манипуляторлары құрастыру моментін және бөлшектердің дәл орналасуын сақтау үшін қатаң реттелетін ауа қысымын талап етеді. Көлемі жоғары автомобиль шеберханалары кесу және өңдеу станцияларынан металл бөлшектерінің айтарлықтай ластануын тудырады; 5 мкм мыс сүзгі материалы жұқа металл жоңқаларын олар дәл клапанның катушкаларына және цилиндр тығыздағыш бөліктеріне зақым келтірмес бұрын ұстайды. Өздігінен құлыпталатын қысымды реттеу мыңдаған күнделікті құрастыру циклдеріндегі айналу моментінің ауытқуын болдырмайды.
Азық-түлік және сусындарды орау жабдығы
Бөтелке құю машиналары, картонды тығыздауыш жетектері және таңбалау станциялары қоршаған ортаның ылғалдылығы жоғары температурамен басқарылатын орталарда жұмыс істейді. Мөлдір сүзгі тостағандары тағамдық ауа жеткізу желілерінің су тамшыларымен ластануын болдырмау үшін конденсатты бақылауды жеңілдетеді. Майлаушы майының тұманының ағынының жылдамдығын салалық гигиенаның пайдалану стандарттарына сәйкес келетін оралған тұтынылатын тауарларға май буының тию қаупін болдырмау үшін минималды шығыс деңгейіне дейін калибрлеуге болады.
Электрониканың дәл құрастыруын автоматтандыру
Микрокомпоненттерді таңдау және орналастыру роботтары, схемалық тақтаны кесетін айлабұйымдар және шағын саңылауларды орналастыратын цилиндрлер нәзік құрамдас манипуляциялар кезінде микро-дірілдерді жою үшін өте тұрақты шығыс қысымына сүйенеді. Төмен турбулентті ішкі ауа ағыны арналары жоғары жылдамдықты беткі қондырғыны өндіру циклдері кезінде құрамдас бөліктердің тураланбауының қалдықтарын азайтып, тұрақты емес жетек қозғалысын тудыратын қысым толқынын болдырмайды.
Қосымша негізгі орналастыру секторларына тоқыма өндірісі машиналары, пластикалық инъекциялық құюға арналған қосалқы жабдықтар, фармацевтикалық қаптама желілері, логистикалық паллетизациялау роботтық жүйелері, металды пневматикалық тесу машиналары және терезе/есік автоматтандырылған өңдеу станциялары кіреді. Әрбір тік ауа ағынының ең жоғары сұранысына, жұмыс қысымының белгіленген мәніне, қоршаған ортадағы ылғалдылық концентрациясына және дайын өнімнің сапасын бақылау стандарттары үшін қолайлы бөлшектердің ластану шегіне сәйкес негізгі құрылғының техникалық сипаттамаларын реттейді.
Орталықтандырылған негізгі ауа коллекторы қондырғылары, әдетте, бүкіл зауыттық сығылған ауа тарату желілері үшін бастапқы көлемді ауаны баптауды орындау үшін негізгі ауа компрессорының розеткаларынан тікелей төмен қарай 4000 немесе 5000 өлшемді үлкен рамалық жинақтарды орналастырады. Раманың кішірек өлшемдері 1000 және 2000 нұсқалары негізгі зауыттық ауа беру қысымының параметрлерінен бөлек бірегей дәлдік жұмыс талаптары бар жабдық үшін қайталама локализацияланған қысымды кесуді және сүзуді қамтамасыз ету үшін жеке автономды машинаның басқару шкафтарына тікелей орнатылады.
Нысанның инженерлік топтары қосалқы бөлшектердің қорын басқаруды жеңілдету үшін біртұтас модульдік үштік жинақтарды стандарттайды. Бір ауыстырылатын сүзгі картридждері, реттегіш диафрагма жинақтары және майлауыш саптама кірістері сәйкес келетін жақтау өлшемінің нұсқаларына сәйкес келеді, бұл бірнеше бөлек өндірушілерден алынған бөлгіш сүзгі, реттегіш және майлауыш аппаратурасы үшін бөлек қосалқы құрамдас жинақтарды жинақтау қажеттілігін болдырмайды. Бұл стандартталған құрамдас үйлесімділік қойманың қосалқы бөлшектерін ұйымдастыруды жеңілдетеді және учаскедегі шұғыл жөндеу жұмыстары кезінде жеткізу уақытының кідірістерін азайтады.
Айнымалы ток серияларының өлшемдері үшін толық стандартты техникалық параметр матрицасы
Рама өлшемдерінің бес түрлі классификациясы өнеркәсіптік сығылған ауа ағыны мен құбырды қосу өлшемдері талаптарының толық ауқымын қамтиды, шағын дәлдіктегі робототехникаға арналған ықшам M5 бұрандалы микро жинақтардан бастап зауыттық негізгі ауа коллекторын тазарту станциялары үшін үлкен 1 дюймдік порт нұсқаларына дейін. Әрбір кадр өлшемінде пневматикалық жүйені жобалау кезеңдерінде инженерлік топтар сілтеме жасайтын бекітілген өлшемдік шектеулер, максималды өткізу қабілеті, қысыммен жұмыс істейтін терезелер және ауыстырылатын керек-жарақ үйлесімділік ережелері бар.
| Айнымалы ток сериясының жақтау үлгісі | Стандартты порт ағынының сипаттамасы | Максималды рұқсат етілген жұмыс қысымы | Реттелетін қысым диапазоны | Сүзгі ыдысының қорғаныс қақпағы кіреді |
|---|---|---|---|---|
| AC1000 | M5 × 0,8 | 1,0 МПа | 0,05 – 0,7 МПа | Жоқ |
| AC2000 | PT 1/4 | 1,0 МПа | 0,05 – 0,85 МПа | Жоқ |
| AC3000 | PT 3/8 | 1,0 МПа | 0,05 – 0,85 МПа | Иә |
| AC4000 | PT 1/2 / PT 3/4 | 1,0 МПа | 0,05 – 0,85 МПа | Иә |
| AC5000 | PT 1 | 1,0 МПа | 0,05 – 0,85 МПа | Иә |
Әмбебап бекітілген механикалық өнімділік көрсеткіштері порт өлшемдерінің айырмашылығына қарамастан, барлық сериялық өнім желісі үшін тұрақты минималды операциялық стандарттарды белгілейтін барлық жақтау өлшемдерінің нұсқаларында қолданылады:
- Дәлелдеу қысымын сынау рейтингі: өндіріс сапасын тексеру кезінде құрылымдық тұтастықты тексеру үшін 1,5 МПа
- Рұқсат етілген қоршаған орта және сығылған ауа сұйықтығының жұмыс температурасының диапазоны: құрамдастардың өнімділігінің төмендеуінсіз 5°C - 60°C
- Стандартты сүзгі тасушысының сүзу дәлдігі рейтингі: барлық АФ сүзгі модульдерінде біркелкі 5 мкм бөлшектерді түсіру тиімділігі
- Белгіленген үйлесімді майлау сұйықтығы: тұрақты тозаңдату және тозуға қарсы өнімділік үшін ISO VG32 өнеркәсіптік турбиналық май
- Ыдыс негізінің құрылыс материалы: сұйықтық деңгейінің басылған белгілері бар соққыға төзімді мөлдір поликарбонат
Реттелетін тапсырыс жұрнағы кодтары сайтқа тән жұмыс жағдайлары үшін спецификацияны реттеуге мүмкіндік береді. Артқы код модификаторлары ағызу механизмінің түрін, кіріктірілген манометрді орнату бағытын және қосымша қосымша керек-жарақтарды, соның ішінде бекіту кронштейндерін, ағынды реттеуші қондырмаларды және соқтығысудан қорғайтын тостағандарды анықтайды. Стандартталған тапсырыс құрылымы аймақаралық құрамдас сатып алуды жеңілдетеді және бір өндірістік кәсіпорын басқаратын бірнеше зауыт орындарында орнатылған бірдей өндірістік желі жабдығы үшін сәйкес келетін ауыстыру қондырғысының техникалық сипаттамаларын қамтамасыз етеді.
Әрбір жақтау өлшемі үшін шығарылған өлшемді орналасу сызбалары өндіріске дейінгі инженерлік кезеңдерде басқару шкафының кеңістігін жоспарлауды және машина жақтауының құрылымдық дизайнын қолдау үшін дәл көлденең және тік монтаждау ізінің өлшемдерін қамтамасыз етеді. Егжей-тегжейлі осьтік және радиалды өлшемдер рұқсаттары бар өндірістік желілерді жаңартылған ауа дайындайтын жабдықпен қайта жаңарту кезінде орнатудың сәйкестігі қайшылықтарын болдырмайды, бұрынғы бөлінген ауаны өңдеу компоненттері мен жаңа біріктірілген үштік жинақтар арасындағы сәйкес келмейтін монтаж геометриясын орналастыру үшін орнында қымбат өңдеуді түзетуді болдырмайды.
Қадамдық стандартты орнату және қысымды калибрлеу жұмыс процесі
Қате құрастыру, ауа ағынының бағытын өзгерту және дұрыс калибрленген қысым параметрлері ауа дайындау қондырғысының мерзімінен бұрын істен шығуының және төменгі ағындағы пневматикалық жабдықтың зақымдалуының негізгі үш негізгі себебінің бірі болып табылады. Стандартталған дәйекті орнатуды бақылау парағынан кейін кірістірілген үштік жинақтың және барлық қосылған пневматикалық орындау жабдығының толық функционалдық қызмет ету мерзімін сақтай отырып, бастапқы орнату және іске қосу процедуралары кезінде болдырмауға болатын адам қатесін болдырмайды.
Барлық орнату процедуралары құрамдас бөліктерді орнату және қосу жұмыстары кезінде кенеттен жоғары қысымды ауа ағызу қаупін болдырмау үшін зауыттың сығылған ауаны жеткізу магистральдық желісін толық қысымсыздандырудан басталуы керек. Техникалық мамандар компрессор жүйесінің жабылуын және қалдық құбырдағы қысымды желдетуді блокты құрастыруды, құбыр бұрандалы фитингті бекітуді және калибрді орнату операцияларын өңдеу алдында растауы керек.
- 1. Бұрандалы қосылыстарда ауаның ағып кетуін болдырмау үшін кіріс/шығыс қосқыштарын блок клапанының корпусының порттарына бұрау алдында PTFE тығыздағыш таспаны сыртқы құбыр бұрандалы фитингтеріне біркелкі ораңыз; материалдың жарылып кетуіне жол бермеу үшін поликарбонат тостағанының бұрандалы қосылымдарын шамадан тыс қатайтпаңыз
- 2. Біріктірілген алюминий жақтауының үстіңгі бетіне басып шығарылған бағытты ағынды белгілеу көрсеткілерін тексеріңіз; сығылған ауа сол жақ AF сүзгі портына кіріп, оң жақ AL майлаушы портынан шығуы керек, кері орнату ретті сүзуді бұзады және реттеуіштің ішкі бөліктерін май тұманының қалдықтарымен ластайды.
- 3. Жабдықтың жұмыс циклі кезінде құрылғы корпусына дірілді жіберетін бүйірлік механикалық ойық болмайтындай етіп, L-тәрізді металл монтаждау кронштейнін тік тегіс машина жақтауына немесе шкаф панельдерінің беттеріне ауыр жүкті бекіткіштермен бекітіңіз.
- 4. Калибрленген манометрді орталық реттеуіш модуліндегі арнайы манометр портына бекітіңіз, ішкі манометрдің қысымды сезгіш диафрагмаларына зақым келтірмеу үшін өлшеуіш фитингтерді тек қолмен қатайтыңыз.
- 5. Қысымды баптау функциясын іске қосу үшін қондырғы жинағына аз көлемдегі сығылған ауа беруді қалпына келтіріңіз, орталық реттегіштің реттеу тұтқасын жоғары көтеріңіз; шығыс қысымын жоғарылату үшін сағат тілімен, ал жеткізу қысымын төмендету үшін сағат тіліне қарсы бағытта аналогтық өлшеуіш дискіде мақсатты орнату нүктесі тіркелгенше бұрыңыз
- 6. Қажетті жұмыс қысымының мәні тұрақтанғаннан кейін, ішкі өздігінен құлыпталатын тіс механизмін қосу және калибрленген қысым параметрлерін дірілден туындаған ауытқуға қарсы тұрақты бекіту үшін реттеу тұтқасын толығымен төмен басыңыз.
- 7. Стандартты алты қырлы кілт құралын пайдаланып майлаушы үстіңгі май құю саңылауының бекіткішін бұрап алыңыз, мөлдір тостаған қабырғаларындағы сұйықтық деңгейінің басып шығарылған ең жоғары деңгейінің индикатор сызығынан асырмай ішкі резервуарға белгіленген ISO VG32 турбиналық майды құйыңыз, ауа ағып кетпеу үшін май саңылауының бекіткішін қайта қатайтыңыз.
- 8. Майлаушы майдың тұманының ағу жылдамдығын реттеу бұрандасын дәл баптау: сағат тілімен айналу ауаны көп тұтынатын көп жетекті станциялар үшін майды тозаңдату көлемін арттырады, сағат тіліне қарсы айналу майдың артық ластануына сезімтал төмен ағынды дәлдіктегі робототехника жабдығы үшін тұманның шығуын азайтады.
Орнатқаннан кейінгі іске қосудың валидациясы тұрақты қысымды ұстап тұру өнімділігін және дәйекті май тұманының тозаңдану өнімділігін растау үшін жабдықтың ең жоғары жүктеме жағдайында үздіксіз 30 минуттық толық ауа беру жұмысын талап етеді. Техниктер барлық түйісетін беттерге қолданылатын сабын көпіршігі сынау ерітіндісі арқылы барлық бұрандалы қосылыстар, тостаған қосылымдары және модульдік біріктірілген тігістерді микро ауа ағып кету белгілерін көзбен тексереді. Кез келген анықталатын ауа ағыны өндіріс желісінің толық жұмысы қайта басталғанға дейін буын ағып кетуін жою үшін бөлшектеуді, PTFE тығыздағыш таспасын қайта қолдануды және басқарылатын моментті қайта қатайтуды қажет етеді.
AC4000 және AC5000 өлшемдері үлкен рамалық жинақтары бар мекемедегі негізгі коллекторлы қондырғылар үшін ауа дайындау құрылғысының корпусына жоғары көлемді компрессор дірілінің өтуін әлсірету үшін металл L-кронштейнді бекіту беттерінің астына қосымша дірілді оқшаулағыш резеңке монтаждық төсемдер ұсынылады. Дірілді оқшаулау ішкі реттеуіш диафрагмалар мен сүзгі тостағанының бұрандалы қосылыстарындағы ұзақ мерзімді шаршау кернеуін азайтып, қондырғыны толық жөндеу арасындағы жалпы қызмет көрсету аралығын ұзартады.
Бөлінген ауаны дайындау құрамдастарына қарсы өнімділікті салыстырмалы талдау
Көптеген пневматикалық жүйені жобалау инженерлері жобаның бастапқы орналасуын жоспарлау кезінде ауаны кондиционерлеудің екі түрлі аппараттық архитектурасын өлшейді: толық біріктірілген үш модульдік жинақтар немесе аралық құбыр фитингтері арқылы байланыстырылған үш автономды бөлек сүзгі, реттегіш және майлаушы қондырғылар. Әрбір конфигурация орнатудың күрделілігіне, кеңістіктегі ізге, ағып кету қаупіне, техникалық қызмет көрсетуге қол жетімділікке және ұзақ мерзімді тұрақты кондициялау өнімділігіне қатысты бірегей операциялық айырбастарды қамтиды.
| Өнімділікті бағалау өлшемі | Біріктірілген үш модульдік жинақ | Бөлек дискретті сүзгі / реттегіш / майлаушы аппаратура |
|---|---|---|
| Құбырдың ағып кету қаупінің жалпы нүктелері | Минималды ішкі блоктау қосылымдары; ағып кету потенциалына ұшыраған тек екі сыртқы кіріс/шығыс бұрандалы қосылыстар | Үш дискретті блок арасындағы бірнеше аралық өтпелі құбыр фитингтері, жалпы ауа ағып кету ықтималдығын айтарлықтай арттырады |
| Орнату ізіне қойылатын талаптар | Шағын біртұтас жақтау дизайны тік және көлденең панель кеңістігін орташа есеппен 40%-ға азайтады | Үш тәуелсіз блок корпусы жеке тостағанға техникалық қызмет көрсетуге қол жеткізу үшін бөлу саңылаулары бар кеңейтілген монтаждау бетінің ауданын талап етеді |
| Құрастыру арқылы қысымның төмендеуі | Тегіс үздіксіз ішкі ағын арналары толық номиналды ағын спектрі бойынша қосымша қысым жоғалуын шектейді | Бірнеше бағыттағы құбырлы шынтақ фитингтері ең жоғары ауа өткізу кезінде жинақталған ағын кедергісін және жүйе қысымының төмендеуін жасайды |
| Орталықтандырылған техникалық қызмет көрсетудің қол жетімділігі | Бір уақытта визуалды тексеру және құрамдас бөліктерді ауыстыру үшін бір тік жазықтықта тураланған барлық үш қызмет көрсетілетін тостағандар | Бөлшектердің шашыраңқы орналасуы әдеттегі тексеру тапсырмалары үшін үш түрлі орнату орнына жеке физикалық қол жеткізуді қажет етеді. |
| Дірілден туындаған қысымның ауытқу қаупі | Жалғыз қатты алюминий жақтау реттегіш пен сүзгі модульдері арасындағы салыстырмалы құрамдастардың қозғалысын болдырмайды | Құрылғының тәуелсіз монтажы калибрленген қысымның орнату нүктелерін біртіндеп өзгерте отырып, тұрақты шеберхана дірілі кезінде аздап позициялық ауыстыруға мүмкіндік береді. |
| Қосалқы бөлшектердің қорын стандарттау | Бір өнім сериясынан сәйкес келетін жақтау өлшемі нұсқаларында үйлесімді картридж, диафрагма және саптаманың қосалқы бөлшектері | Бөлек өнім желілерінің дискретті аппаратурасы шектеулі айқаспалы үйлесімділігі бар бірнеше бірегей қосалқы бөлшектердің нөмірлерін жинақтауды талап етеді. |
Бөлек дискретті ауаны баптау жабдығы кейде сүзгілеу, қысымды реттеу және майлау кезеңдері арасындағы теңшелетін аралық процесстің бірегей шектеулері үшін міндетті болатын мамандандырылған ультра жоғары ағынды өнеркәсіптік құбыр желілерінде шектеулі орналастыруды табады. Стандартты автоматтандырылған құрастыру, орау, материалды өңдеу және дәлдіктегі робототехника пневматикалық қондырғыларының тоқсан пайыздан астамы үшін біріктірілген модульдік үштік жинақтар жоғарыдағы салыстыру матрицасында тізімделген барлық өлшенген бағалау критерийлері бойынша жоғары теңдестірілген өнімділікті қамтамасыз етеді.
Көпжылдық өндірістік желіні орналастыруда жиналған ұзақ мерзімді операциялық деректер біріктірілген модульдік үштік блоктар балама бөлінген құрамдас орнатулармен салыстырғанда жалпы күнделікті техникалық қызмет көрсету жұмыс уақытын жыл сайын шамамен отыз пайызға азайтатынын растайды. Біріктірілген тексеру және құрамдастарды ауыстыру рұқсаты шашыраңқы дискретті жабдықты орнату орындары арасында техниктің қайталануын болдырмайды, күнделікті ауысым алдындағы жабдықтың қауіпсіздігін және нысанға техникалық қызмет көрсету топтары жүргізетін өнімділікті тексеру раундтарын оңтайландырады.
SMC түрі AC FRL құрылғысыбәсекелес құрамдас өндірушілермен қамтамасыз етілген жалпы сериялы емес модульдік ауа тазарту жинақтарынан қолжетімсіз ішкі ағынды арналарды тазартылған өңдеу, күшейтілген блоктау рамасының құрылысы және стандартталған ауыстырылатын қосалқы құрамдастардың архитектурасы арқылы модульдік жинақтың осы тән артықшылықтарын күшейтеді.
Құрылымдық жоспарлы техникалық қызмет көрсету кестесі және құрамдастарды ауыстыру ережелері
Жүйелі жоспарлы профилактикалық қызмет көрсету ауаны дайындайтын жинақтардың функционалдық қызмет ету мерзімін тікелей ұзартады және тозған сүзгі ортасы, майлаушы резервуарлардың таусылуы немесе тозған ішкі реттегіш тығыздағыш компоненттері тудыратын төменгі ағындағы пневматикалық жабдықтың жоспардан тыс істен шығуын болдырмайды. Жабдықтың жұмыс уақытына сәйкес бекітілген тексеру және қызмет көрсету аралықтарын орнату, ауаны баптау аппаратурасының елеусіз тозуынан туындаған реактивті авариялық жөндеу сценарийлерін жоя отырып, нысанның техникалық персоналы үшін болжамды техникалық қызмет көрсету жұмыс процестерін жасайды.
Күнделікті ауысым алдындағы визуалды тексеру тапсырмалары
Жинақталған конденсат көлемінің бар-жоғын мөлдір сүзгі ыдысын тексеріңіз; сұйықтық жалпы тостаған сыйымдылығының жартысына жетсе, қолмен төгу процедурасын орындаңыз. Майлаушы май резервуарының деңгейін тексеріңіз және деңгей ең төменгі басып шығарылған индикатор белгісінен төмен түспей тұрып, ISO VG32 турбиналық майын толтырыңыз. Манометрдің көрсеткіші калибрленген мақсатты жұмыс орнату нүктесіне сәйкес келетінін тексеріңіз, дірілден туындаған қысымның ауытқуын болдырмау үшін құлыптау тұтқасы толығымен басылған күйде қалады.
Ай сайынғы толық функционалды қызмет циклі
Құрылғы жинағын толығымен қысымсыздандырыңыз, сүзгі тостағанын алыңыз және қысылған ауаны кері шаюға арналған мыс сүзгі картриджін шығарыңыз, онда жиналған бөлшектерді тазартыңыз. Тостағандағы бұрандалы тығыздағыштарды қатайту, жарықтар немесе майдың/судың аздап ағып кету белгілерінің бар-жоғын тексеріңіз; буын ағып кету қаупін жою үшін тозған эластомерлік тығыздағыштарды ауыстырыңыз. Ай сайынғы өндіріс көлеміне шолулардан кейін жағармай майының тұманының тамызу жылдамдығын жабдықтың ауаны тұтынудың жаңартылған ең жоғары тұтыну талаптарына сәйкестендіру үшін реттеңіз.
Тоқсан сайынғы күрделі жөндеу процедуралары
Ішкі теңгерімдеуші диафрагманың созылуын, микро жыртылуын немесе беткі бөлшектердің қажалуын тексеру үшін реттеуіш модулін толығымен бөлшектеңіз. Тұрақты тұманның пайда болуын шектейтін қатайған май қалдықтарын кетіру үшін майлауыштың тозаңдатқыш саптамасының жинағын тазалаңыз. Сабын көпіршігі сынау ерітіндісі арқылы барлық модульдік блоктау қосылымының тігістерін ауаның ағып кетуіне тексеріп, бос бекіткіштерді қайта қатайтыңыз және қажет болған жағдайда тозған тығыздағыш тығыздағыштарды ауыстырыңыз.
- Сүзгі картридждерін дереу міндетті түрде ауыстыру: сүзгі материалы тұрақты бөлшектердің ластануынан қатты түссізденуді көрсетеді немесе кері шаю тұрақты ауа өткізу өнімділігін қалпына келтіре алмайды.
- Реттегіш диафрагма жинағын толық ауыстыру: жабдықтың тұрақты жүктеме циклдері кезінде көрінетін қысым ауытқуы ішкі диафрагманың шаршауын және материалдың созылуын көрсетеді.
- Майлаушы саптаманың құрамдас бөлігін ауыстыру: саптаманың ішкі ағынының өту жолдарын еріткішпен мұқият тазалағаннан кейін біркелкі емес май тұманының тозаңдануы сақталады.
- Тостағанды толық ауыстыру: поликарбонат корпусы сұйықтық деңгейін визуалды тексеруге кедергі келтіретін беткі микро-жарықтар немесе тұрақты бұлыңғырлықты тудырады.
Тостағанды алу және ішкі модульге қызмет көрсету кезінде кенеттен жоғары қысымды ауаның ағуын болдырмау үшін барлық бөлшектеу және бөлшектерді ауыстыру жұмыстары қысымсыздандыру қауіпсіздік хаттамаларын қатаң сақтауы керек. Техникалық қызмет көрсету мамандары ластанған конденсатпен немесе майлау сұйықтығының қалдықтарымен жанасуын болдырмау үшін сүзгі картридждерін тазалау, майды толтыру және ішкі реттегішті бөлшектеу процедураларында стандартты көзді қорғау жабдығын киюі керек.
Қатты шаңды металл өңдеу немесе минералды өңдеу өнеркәсіптік орталарында жұмыс істейтін нысандар барлық жоспарланған техникалық қызмет көрсету аралық уақыт сызбаларын елу пайызға жеделдету керек, өйткені ауадағы жоғары бөлшектердің концентрациясы сүзгі материалдарының бітелуін және ішкі компоненттердің абразивті тозу жылдамдығын цехтың стандартты ластану деңгейінен әлдеқайда жоғарылатады.
Пневматикалық инженерлер үшін жиі қойылатын техникалық сұрақтар шешілді
1. Айнымалы ток өнімін атау префиксі сериялы үш жинақты жіктеу жүйесінде нені білдіреді?
Айнымалы ток белгісі толық кондиционердің үштік бөлігін құрайтын үш біріктірілген функционалды қосалқы жинақтардың аббревиатураларын біріктіреді: AF ауа сүзгісін білдіреді, AR ауа реттегішін білдіреді және AL ауа майлағышты анықтайды. Бірыңғай айнымалы ток жапсырмасы барлық үш негізгі ауа дайындау модулінің зауытта алдын ала құрастырылған бір-бірімен біріктірілген тіркесімін білдіреді, бұл өнім желісін біріктірілген модульдік қосылым жақтаулары жоқ автономды AF, AR немесе AL дискретті құрамдас аппаратурасынан ерекшелендіреді.
2. Осы үш жақты құрастыру үшін сығылған ауаны жеткізу құбырын қосудың қандай стандартты реттілігін орындау керек?
Әмбебап салада ұсынылатын қосылым ағыны жолы компрессордың негізгі беру желісі → айнымалы ток үштік жинақ кіріс порты → төменгі ағындағы соленоидты клапан коллекторлары, цилиндр жетектері және пневматикалық құрал станциялары бойынша жүреді. Ауа сүзгі, реттегіш, содан кейін майлауыш сатылары арқылы белгіленген тәртіпте кезекпен өтуі керек; Кіріс және шығыс порттарын кері бұру реттеуіштің ішкі теңдестіру диафрагмаларының сүзгіден өтпеген бөлшектермен және майлау майы тұманының қалдықтарымен қайтымсыз ластануын тудырады.
3. Қолмен, дифференциалды қысымды және толық автоматты су төгетін ыдыс конфигурацияларын қандай операциялық айырмашылықтар ажыратады?
Қолмен су төгетін тостағандар жинақталған конденсатты ағызу үшін оператордың жоспарланған физикалық іске қосылуына сүйенеді, ылғалдылығы аз жабық үй-жайларға күнделікті техникалық қызмет көрсетуді болжауға болатын терезелер үшін қолайлы. Дифференциалды қысымды төгу нұсқалары сүзгінің кіріс және шығыс жақтары арасындағы қысым дифференциалдары алдын ала белгіленген шектерді кесіп өткен сайын сұйықтықтың жиналуын автоматты түрде шығарады, тек үздіксіз ауа ағыны жинақ арқылы өткен кезде ғана жұмыс істейді. Толық қалтқы типті автоматты төгу жүйелері ауа ағынының ауыспалы ауытқуларына қарамастан, 24 сағаттық ұзартылған өндірістік ауысымдар кезінде сенімді жұмыс істейтін сүзгі сақтау ыдыстарының ішіндегі сұйықтық биіктігіне негізделген конденсатты ағызуды белсендіреді.
4. ISO VG32 стандартына сай емес альтернативті майлау сұйықтықтарын кіріктірілген майлаушы модульде қауіпсіз пайдалануға бола ма?
Мақұлданбаған май тұтқырлығының сорттары немесе өнеркәсіптік емес майлайтын құрамдар AL майлаушы саптамасының жинағының ішіндегі микро-тұманның дәйекті тозаңдануын бұзады, бұл ішкі жетектің жылжымалы беттерінің біркелкі емес жабынына немесе төменгі ағынды клапан катушкасының құрамдас бөліктеріндегі тар ағын өту жолдарын бітеп тастайтын қалдық қалың майдың жиналуына әкеледі. Тек ISO VG32 турбиналық пневматикалық майлау майы сериялы майлағыш модульдеріне құрастырылған ішкі саптаманың өлшемдік геометриясына сәйкес келетін калибрленген тозаңдату өнімділігін қолдайды, бұл клапанның мерзімінен бұрын кептелу қаупін немесе цилиндр қозғалысының сәйкес келмеуін болдырмайды.
5. Инженерлер жаңа пневматикалық жүйенің орналасуын жобалау жобалары үшін айнымалы ток сериясының жақтау өлшемін қалай анықтай алады?
Жақтау өлшемін таңдау есептеулері екі негізгі негізгі айнымалыға негізделеді: барлық төменгі ағынға қосылған пневматикалық жетектердің жалпы ең жоғары бір мезгілде ауа тұтыну көлемі және нысанның қолданыстағы тарату желісіндегі номиналды сығылған ауа құбырының бұрандалы портының диаметрінің сипаттамалары. Порттың жіп өлшемін алдын ала орнатылған негізгі жеткізу құбырына сәйкестендіру реттелетін өтпелі фитинг адаптерлеріне қойылатын талаптарды болдырмайды, сонымен бірге бір мезгілде ауа сұранысының ең жоғары деңгейінен асатын номиналды ағын сыйымдылығы бар жақтау өлшемін таңдау өндірістің толық жүктемелі жұмыс циклдері кезінде қысымның шамадан тыс төмендеуі мен тұрақты емес жетек қозғалысының алдын алады.
6. Үштік жинақ инверттелген немесе көлденең монтаждау бағдарларында орнатуды қолдай ма?
Zhejiang Ouleikai Pneumatic Co., Ltd.жаһандық өнеркәсіптік автоматтандыру вертикалдарындағы сығылған ауа сапасының тұрақсыздығы мәселелерін шешу үшін әзірленген стандартталған модульдік ауаны дайындау жинақтарын, толық техникалық құжаттамамен және айнымалы ток сериясының кадр өлшемдерінің барлық нұсқалары үшін қол жетімді өлшемдік сызба ресурстарымен қамтамасыз етеді.


